
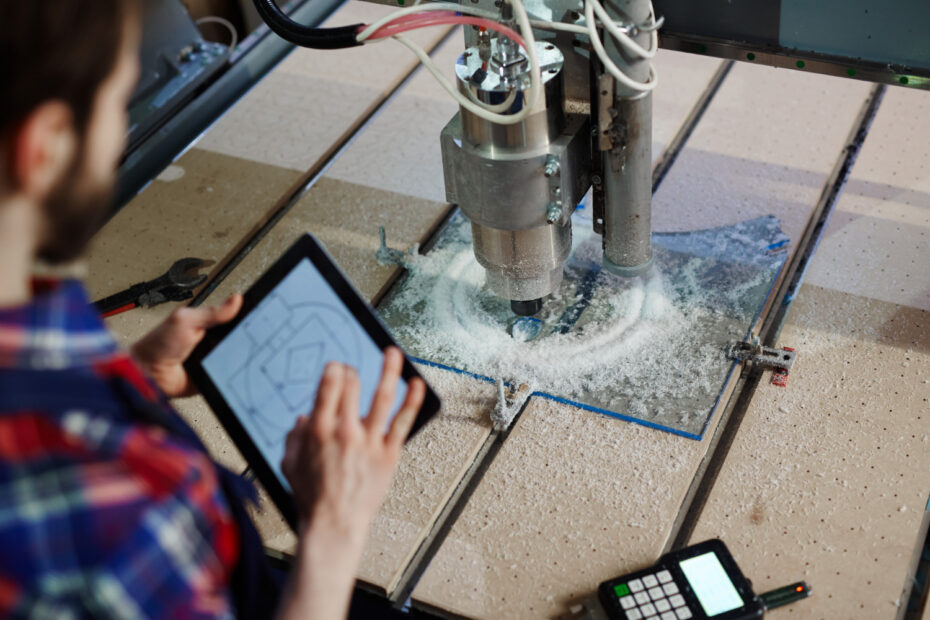
Wykonywanie otworów w pobliżu krawędzi materiału wymaga szczególnej precyzji, ponieważ nawet niewielki błąd może doprowadzić do pęknięcia, wyszczerbienia lub osłabienia obrabianego elementu. Problem ten występuje między innymi podczas obróbki płyt meblowych, laminatów HPL, tworzyw sztucznych i materiałów drewnopochodnych. Im mniejsza odległość pomiędzy otworem a krawędzią, tym większe znaczenie mają właściwości materiału, geometria narzędzia oraz sposób mocowania detalu. Szczególnie istotne jest odpowiednie zaplanowanie rozmieszczenia otworów i dobranie parametrów obróbki. Wiercenie CNC pozwala precyzyjnie kontrolować pozycję narzędzia, głębokość oraz przebieg całego procesu. Sama dokładność maszyny nie wystarczy jednak do uniknięcia uszkodzeń. Konieczne jest również uwzględnienie wytrzymałości materiału i sił powstających podczas jego skrawania.
Dlaczego materiał pęka podczas wiercenia blisko krawędzi?
Pęknięcia powstające podczas wykonywania otworów mogą wynikać z kilku czynników. Jednym z najważniejszych jest niewystarczająca ilość materiału pozostającego pomiędzy otworem a zewnętrzną krawędzią elementu. Podczas wiercenia narzędzie wywiera nacisk na obrabianą powierzchnię, a powstające naprężenia rozchodzą się w strukturze płyty. Jeśli otwór znajduje się zbyt blisko krawędzi, materiał może nie mieć wystarczającej wytrzymałości, aby przenieść te obciążenia bez uszkodzenia. Duże znaczenie mają również właściwości samego tworzywa. Płyty MDF charakteryzują się stosunkowo jednorodną strukturą, jednak przy nieodpowiednich parametrach mogą ulegać wykruszaniu. Laminaty HPL są twarde i odporne na codzienne użytkowanie, ale niewłaściwie prowadzone wiercenie może powodować wyszczerbienia ich krawędzi. W przypadku niektórych tworzyw sztucznych problemem bywa nadmierne nagrzewanie, które prowadzi do odkształceń lub pęknięć. Obróbka otworów powinna więc uwzględniać nie tylko ich średnicę i głębokość, ale również odległość od brzegu, grubość materiału i jego podatność na uszkodzenia mechaniczne. Szczególnie ważne jest to przy elementach montażowych, w których otwory mają później przenosić obciążenia związane z mocowaniem.
Planowanie rozmieszczenia otworów i dobór narzędzi
Jednym z najskuteczniejszych sposobów ograniczania ryzyka pęknięć jest odpowiednie przygotowanie projektu jeszcze przed rozpoczęciem obróbki. Należy określić minimalne odległości otworów od krawędzi, uwzględniając rodzaj materiału, jego grubość, średnicę wiercenia oraz przeznaczenie gotowego elementu. Nie istnieje jedna uniwersalna wartość, która będzie odpowiednia dla wszystkich płyt i tworzyw. W przypadku otworów montażowych warto dodatkowo sprawdzić zalecenia producenta materiału oraz wymagania dotyczące stosowanych łączników. Istotny jest również wybór narzędzia. Wiercenie otworów CNC może być wykonywane przy użyciu różnych typów wierteł i frezów, których geometria wpływa na sposób odprowadzania wiórów oraz siły działające na materiał. Odpowiednio dobrane, ostre narzędzie pozwala ograniczyć nadmierny nacisk i uzyskać bardziej równomierną krawędź otworu. Przy większych średnicach korzystne może być wcześniejsze wykonanie mniejszego otworu prowadzącego, jeżeli wymaga tego technologia obróbki. Ważne jest również właściwe zamocowanie elementu. Płyta nie powinna drgać ani przemieszczać się podczas pracy maszyny, ponieważ może to prowadzić do nierównomiernego skrawania i zwiększać ryzyko uszkodzenia wąskiego fragmentu materiału przy krawędzi.
Parametry wiercenia i techniki ograniczające uszkodzenia
Podczas wykonywania otworów duże znaczenie mają prędkość obrotowa narzędzia, posuw, głębokość skrawania oraz sposób odprowadzania wiórów. Zbyt duży posuw może powodować nadmierne obciążenie materiału, natomiast niewłaściwie dobrane obroty mogą prowadzić do przegrzewania narzędzia lub pogorszenia jakości powierzchni. Parametry należy dostosować do rodzaju obrabianego materiału i średnicy otworu. W przypadku szczególnie wymagających detali można rozważyć stopniowe wykonywanie otworu, zamiast usuwania całej objętości materiału podczas jednego przejścia. Takie rozwiązanie bywa przydatne zwłaszcza przy większych głębokościach i materiałach podatnych na uszkodzenia. Alternatywą dla tradycyjnego wiercenia może być frezowanie otworów, które umożliwia stopniowe usuwanie materiału po zaprogramowanej ścieżce narzędzia. Metoda ta pozwala wykonywać również otwory o niestandardowych kształtach oraz odpowiednio profilować ich krawędzie. Przy otworach przelotowych istotne jest dodatkowo zabezpieczenie spodniej powierzchni płyty, ponieważ w momencie wyjścia narzędzia może dochodzić do wyrywania fragmentów materiału. Odpowiednie podparcie detalu i właściwie dobrana strategia obróbki pomagają ograniczyć takie uszkodzenia. Otworowanie powinno być prowadzone z uwzględnieniem późniejszego sposobu użytkowania elementu, ponieważ nawet niewielkie pęknięcie może osłabić miejsce mocowania.
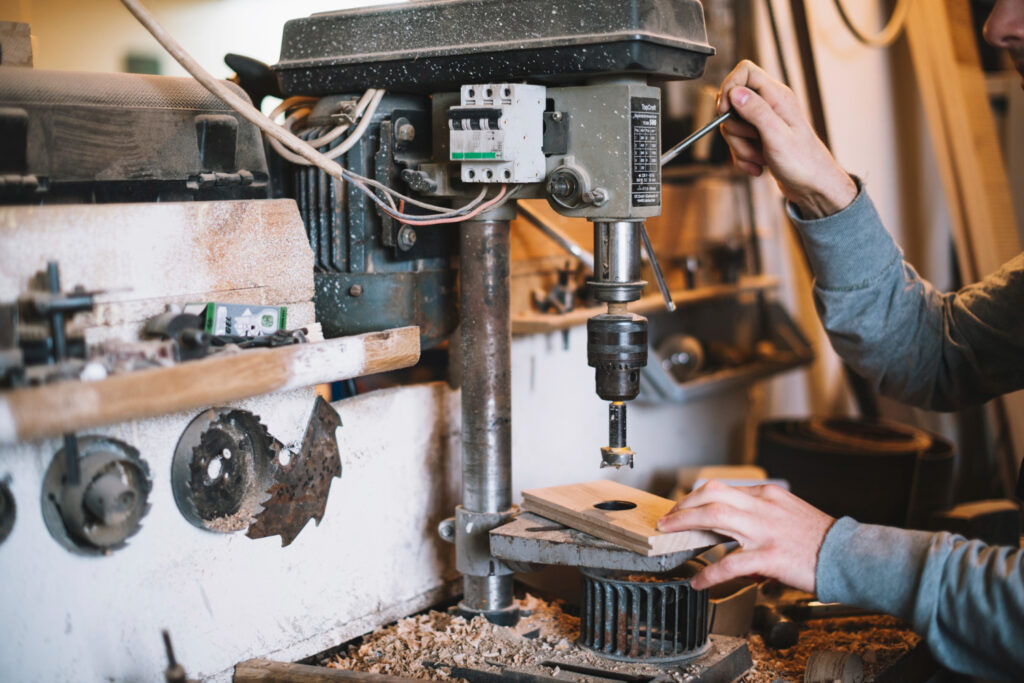
Kontrola jakości i przygotowanie elementów do montażu
Po zakończeniu obróbki należy sprawdzić nie tylko średnicę i położenie wykonanych otworów, ale również stan ich krawędzi oraz powierzchni otaczającego materiału. Szczególnej uwagi wymagają miejsca, w których pomiędzy otworem a krawędzią detalu pozostaje niewielka ilość tworzywa. Pęknięcia, wyszczerbienia lub odkształcenia mogą być początkowo mało widoczne, ale podczas montażu i dokręcania łączników prowadzić do dalszego uszkodzenia elementu. W zależności od przeznaczenia detalu konieczne może być dodatkowe fazowanie, wygładzanie krawędzi lub odpowiednie pogłębianie otworów. KBCUT.PL oferuje usługi obejmujące wiercenie, nawiercanie, rozwiercanie, pogłębianie i inne operacje związane z wykonywaniem otworów w materiałach przemysłowych oraz płytach wykorzystywanych między innymi w meblarstwie i budownictwie. Szczegółowe informacje o zakresie prac znajdują się na stronie: https://kbcut.pl/obrobka-cnc/specjalne/wiercenie-otworowanie-cnc/. Przed zleceniem obróbki warto przygotować dokumentację techniczną określającą rodzaj i grubość materiału, średnice otworów, ich rozmieszczenie oraz wymagane tolerancje. Istotne jest także wskazanie, czy otwory będą wykorzystywane do mocowania śrub, kołków, zawiasów lub innych elementów konstrukcyjnych. W przypadku nietypowych projektów dobrym rozwiązaniem może być wykonanie próbnego detalu, który pozwoli zweryfikować przyjętą technologię przed rozpoczęciem produkcji seryjnej. Właściwe zaplanowanie rozmieszczenia otworów, dobór narzędzi i kontrola parametrów obróbki pozwalają ograniczyć ryzyko pękania materiału oraz uzyskać elementy przygotowane do bezpiecznego i trwałego montażu.
Artykuł sponsorowany

Dom to coś więcej niż cztery ściany – to miejsce, które odzwierciedla nasz charakter i potrzeby. Uwielbiam łączyć estetykę z funkcjonalnością, szukać unikalnych rozwiązań i podpowiadać, jak stworzyć wnętrza, w których po prostu chce się być. Na blogu dzielę się swoją wiedzą, doświadczeniem i pomysłami, które pomogą Ci urządzić przestrzeń tak, by czuć się w niej naprawdę dobrze.


